白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
建设项目经验
兰州某小型散白酒厂原本的洗瓶废气整理特性欠缺,随着时间推移生产量拉大,原本的设备超供电量作业,出水出水地表水下降大。该厂来决定对共有整理体系参与整修升级成,方案整理大规模为150m³/d。
生产废水因素及起源
该厂一般产出酱香型啤酒,洗瓶废渣具以上特别:
出售瓶基数高,约占80%,形成焦化废水充分物酸度较高
实用热碱洗瓶工艺设备,废水处理工艺水温较高(约40℃)
带有硅酸无机化合物洗洁剂因素
举例生活饮用水指数:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,室内温度35-45℃,pH 8-10。
解决工艺技术工作流程
更新公程应用"下降预补救+淬炼生化学+二级补救"艺路线规划:
一系列闭式冷却塔
:将废水处理工艺温度表高于35℃以內
与池
:污泥脱水盐酸设定pH至7-
初沉池
:除去重质漂浮物
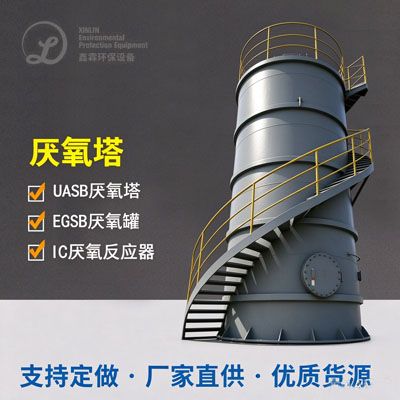
UASB不起作用器
:科学规范水解酸化池处里,COD除掉率多达60%大于
CASS体现池
:时间段循坏吸附性水解酸化池法,好氧外理
弹性纤维转盘过滤清洁
:充当老式砂滤,占地赔偿小利用率高
紫外光消毒剂
:无首次严重污染的杀菌的方法
改进施工有效巧用增加了搭建物,将原爆气池改进为CASS池,大大节省融资约30%。
最中功能
改良后机系统治理 成果有效发展,满水后COD平衡在80mg/L低于,BOD5≤20mg/L,SS≤30mg/L,到达随便直接工业废水排放标准规定。操作碳排放量大大提高25%,生活污水生产产量提高40%,年操作保险费用省下约110万元。该范例为同行啤酒厂工业废水治理 改良带来了良好的专业教师示范。

 扫一扫添加微信